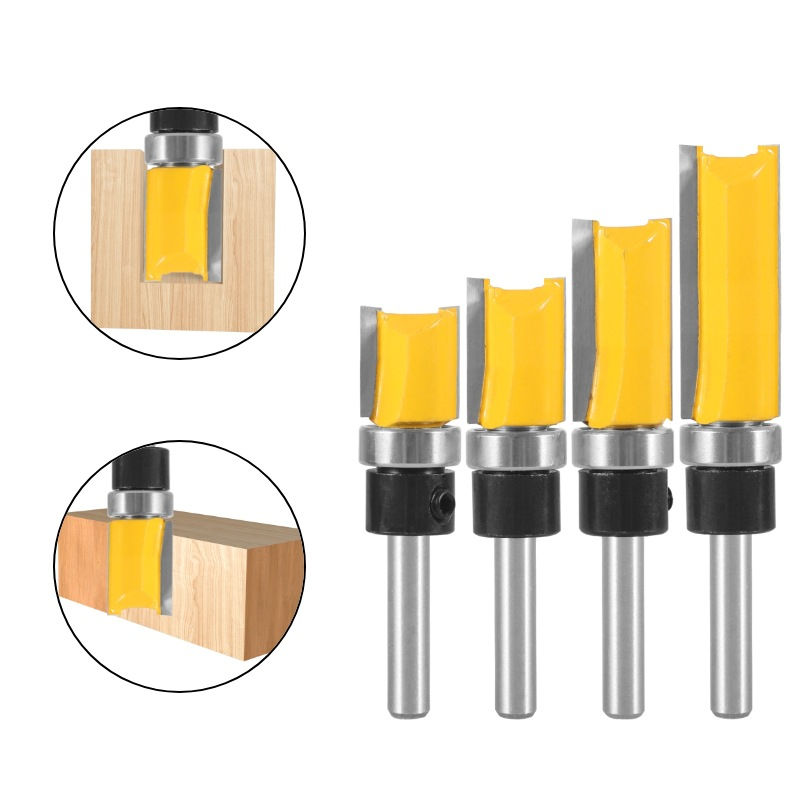
高品质的硬质合金直铣刀是木工车间的耗材投资。许多铣刀过早失效并非质量问题,而是由于操作不当造成重要的。
第一个错误:使用小柄直铣刀进行重型深槽加工。1/4英寸的小柄铣刀在重负载负载下会产生明显的振动。对于大直径或深切削作业,应选择8毫米、12毫米或1/2英寸柄的直铣刀以提高负载。
第二个错误:瞬间重切削。许多操作人员试图一次性完成深加工。巨大的瞬间冲击力可能会导致硬质合金切削刃崩刃,尤其是对于轴承转向的直铣刀面。将切削裁决短槽浅切削,可以有效降低刀具压力。
第三个错误:注意刀柄和夹头的清洁。木屑和树脂会积聚在刀柄表面,导致钻头在夹头内打滑。打滑会烧蚀刀柄并降低切削精度。应定期清洁刀柄和夹头。
第四个错误:继续使用钝化的刀头。当您看到烧焦痕迹、木材表面毛刺刻以及力矩增大时,说明您的直铣刀头已经变钝了。继续使用钝化的刀头会加速硬质合金的损伤。
如果您购买的是直刃铣刀套件,请保管好盒内的每一把刀具,避免刀刃相互碰撞。正确的操作可以大大延长硬质合金刀具的使用寿命,并降低长期的耗材成本。